EN


درزبندهای بهداشتی در فرآیند تولید مواد غذایی: جایی که انطباق با استانداردها به دست میآید یا از دست میرود
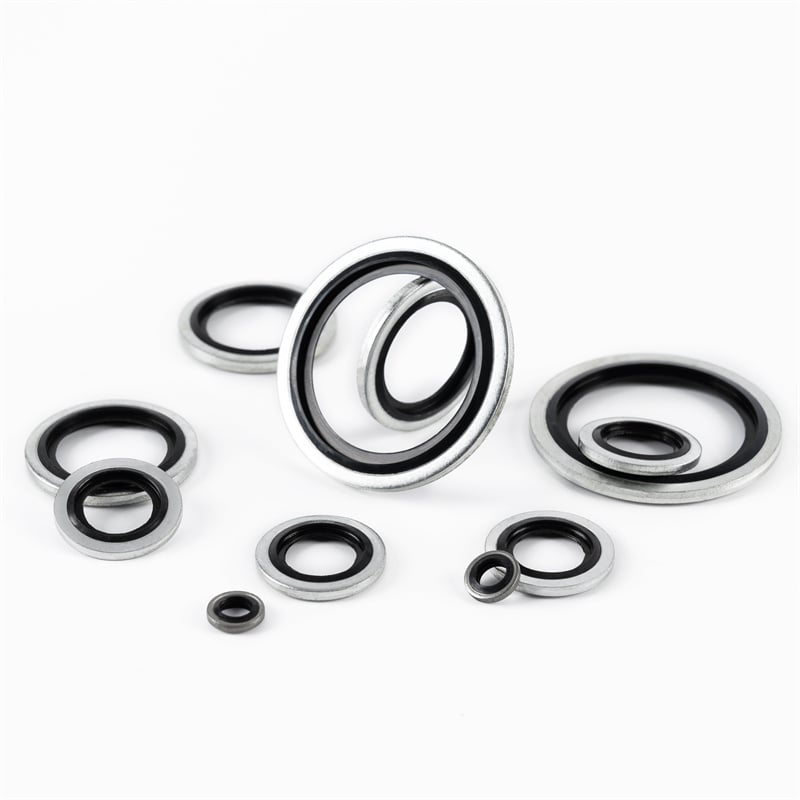
واشر سهگیرهای ارزانترین قطعه در خط پرکننده است و تنها قطعهای که دو بار با محصول تماس میگیرد — یکبار در حین عبور از آن و یکبار در هر دوره شستشو. این قطعه همچنین بیشتر از همه بر اساس عادت انتخاب میشود: همان واشر برای شیر، سس و تولیدات نانویی دوباره سفارش داده میشود، چون در بار قبلی مناسب بود.
وقتی یک واشر بهداشتی خراب میشود، معمولاً نشتی قابلمشاهدهای رخ نمیدهد. بلکه این خرابی بهصورت تنظیم فشار (کامپرسیون ست) است که شیاری ایجاد میکند، یا رنگدانهای که عامل شستشو را جذب کرده و در دفعه بعدی در محصول بعدی آزاد میکند، یا ترکیبی که در زمان بازرسی، وقتی بازرس از شما میپرسد واشر از چه مادهای ساخته شده، قابل اثبات نیست. این یادداشت به این موضوع میپردازد که کارخانههای مواد غذایی و نوشیدنی در اروپا و آمریکای شمالی واقعاً چه چیزی را باید مشخص کنند و کجای مشخصات معمولی اشتباه رخ میدهد.
۱. معنای دقیق «مطابق با استاندارد»
بیشتر تأمینکنندگان واشر به این سؤال درباره انطباق با استاندارد، با نمایش یک لوگو پاسخ میدهند. این پاسخ در اولین بازرسی شکست میخورد، چون مقررات به این شکل کار نمیکنند.
اتّحاد اروپا. آییننامهٔ چارچوبی (ایسی) شمارهٔ ۱۹۳۵/۲۰۰۴ مقرر میکند که مواد تماسدهنده با غذا نباید اجزایی را به مقداری منتقل کنند که سلامت را به خطر بیندازند، ترکیب غذا را بهصورت ناپذیرفتنی تغییر دهند یا ویژگیهای حسی آن را تخریب کنند. این آییننامه توسط آییننامهٔ عملکرد خوب تولید (ایسی) شمارهٔ ۲۰۲۳/۲۰۰۶ پشتیبانی میشود. الاستومرها هنوز در فهرست مثبت هماهنگشدهٔ اتحاد اروپا قرار نگرفتهاند؛ بنابراین قوانین ملی اعمال میشوند — قانون آلمانی LFGB رایجترین مرجع در عمل است.
ایالات متحدهٔ آمریکا. اشیاء لاستیکی که برای استفادهٔ مکرر طراحی شدهاند، تحت بند ۲۱ CFR ۱۷۷٫۲۶۰۰ سازمان غذا و دارو (FDA) قرار میگیرند. انطباق با این بند ویژگیای از ترکیب شیمیایی است — یعنی چه پلیمر پایه، چه سیستم پخت و چه افزودنیها و در چه سطحی از قابلیت استخراج. هیچ گواهینامهٔ FDA برای واشر لاستیکی صادر نمیشود. تأمینکنندهای که ادعا میکند «توسط FDA تأیید شده» است، در واقع تنها دربارهٔ درک خود از این مقررات به شما اطلاع میدهد.
طراحی بهداشتی. استانداردهای بهداشتی ۳-آ (۳-A) به قابلیت پاکسازی توجه دارند: بدون گوشههای مرده، بدون ر threads بیرونزده، با پرداخت سطحی مشخص و هندسه واشری که شکاف را در محل اتصال بسته میکند نه اینکه آن را باز کند.
نیاز عملی در هر سه مورد یکسان است: اعلام ترکیب در سطح فرمولاسیون همراه با آزمون مهاجرت روی محصول نهایی، که به دسته تولیدی مربوط میشود.
۲. حالتهای خرابی مهم در کارخانه غذایی
در واشرهای بهداشتی، تقریباً تمام خرابیها از روی چرخه کار قابل پیشبینی هستند. چهار مورد از آنها عامل اکثر شکایاتی هستند که ما بررسی میکنیم.
تنظیم فشارپسافت (Compression set) پس از چرخههای مکرر SIP.
درزبندی که در زمان نصب بهخوبی آببندی میکند اما پس از ۲۰۰ چرخه بخار نشتی دارد، «فرسوده» نشده است — بلکه توان بازگشت به شکل اولیهاش را از دست داده است. سیلیکون اغلب بهصورت پیشفرض برای دامنه دماییاش انتخاب میشود، اما در مقایسه با اِپدم، مقاومت سیلیکون در برابر تنیدگی تحت فشار طولانیمدت در دمای بخار نسبتاً ضعیف است. انتخاب جنس مناسب بستگی به نوع کاربرد دارد: بخار اشباعشده، حرارت خشک یا شستوشوی قلیایی (CIP)، نه اینکه کدام ماده از نظر نام ظاهراً لوکستر باشد.
مهاجرت به مواد غذایی چرب و آبی.
باقیماندههای قابل استخراج در محیطهای آبی، اسیدی و چرب رفتار متفاوتی دارند. ترکیبی که در آزمون مهاجرت به محیط آبی موفق عمل کند، لزوماً برای خط تولید لبنیات یا سس مناسب نیست. محیط آزمون باید با دستهبندی غذایی مورد نظر همخوانی داشته باشد.
جذب و انتقال عرضی.
رنگها، نرمکنندهها و لاستیکهای تخریبشده میتوانند عوامل شستوشو و ترکیبات غذایی را جذب کرده، سپس آنها را به محصول بعدی منتقل کنند. این دقیقاً مکانیسمی است که پشت شکایاتی مانند «دسته اول پس از شستوشوی CIP طعم نامطلوبی دارد» قرار دارد و ریشه در فرمولاسیون و فرآیند پسازپخت دارد، نه در روشهای شستوشو.
هندسه و فشردهسازی بیش از حد.
درزبندی که بیش از محدودهٔ طراحیشده فشرده شود، در اولین تغییر حالت، تنظیم دائمی پیدا میکند. در اتصالات قلابی، شکافی که در سطح داخلی لوله ایجاد میشود، محل تشکیل بیوفیلم است و هیچ چرخهای از شستشو به آن دسترسی ندارد.
انتخاب مواد: سه ماده، سه کار متفاوت
مفیدترین جدولی که به مهندس کارخانه ارائه میدهیم، زیرا با راهحل سریع رایج «سیلیکون برای همه چیز» در تضاد است:
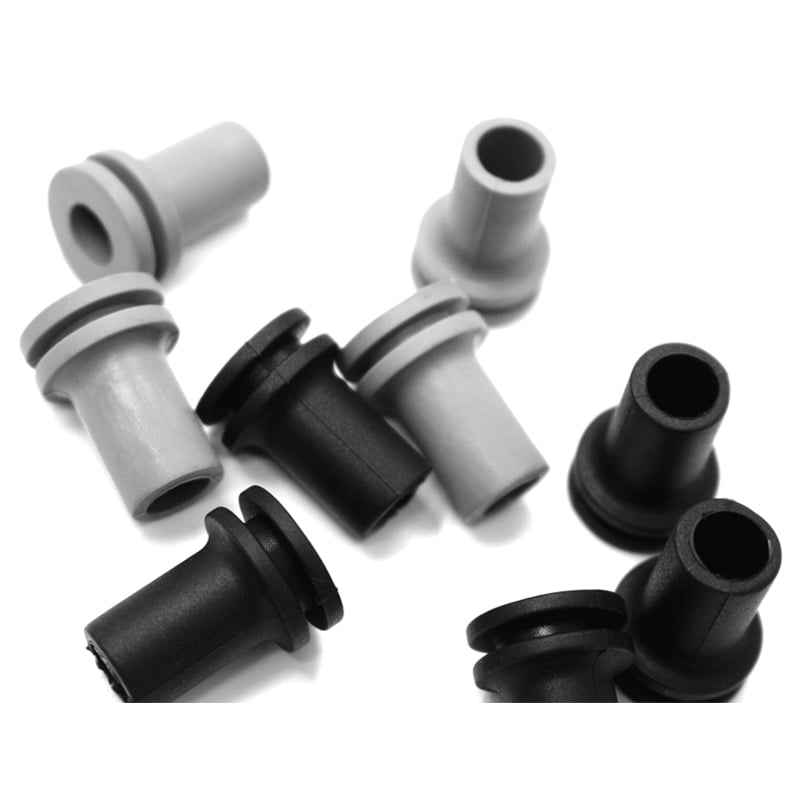
| وظیفه | توصیه می شود | چرا | نکات قابل توجه |
|---|---|---|---|
| بخار اشباعشده / تمیزکردن با بخار (SIP)، شستشوی قلیایی (CIP) | EPDM | بهترین مقاومت در برابر بخار، مواد قلیایی و شیمیایی حاوی کلر در فرآیند CIP | در چربیهای حیوانی و گیاهی و روغنهای هیدروکربنی متورم میشود |
| مواد غذایی چرب، چربی لبنی، روغنهای خوراکی | FKM یا ترکیب ویژهای مقاوم در برابر چربی | تورم بسیار کم در محیطهای چرب | هزینه؛ مواجهه بلندمدت با سیاستهای PFAS در مورد مواد فلوئوردار |
| گرماي خشک، صنایع نانوایی، محلولهای آبی کمچرب | سیلیکون | گستردهترین پنجره دمایی، انعطافپذیری عالی، رنگآمیزی آسان | تنظیم فشار ضعیفتر تحت بخار مداوم؛ نفوذپذیری بالای گاز |
| محیطهای آبی عمومی، شستوشوی تمیزکننده در دمای محیط | EPDM یا NBR بسته به فرمولاسیون | مقرونبهصرفه، مقاومت مناسب | NBR برای شستوشوی تمیزکننده کلردار تهاجمی مناسب نیست |
دمای متغیری است که بهراحتی اغراقآمیز سادهسازی میشود. عدد فهرستی −۶۰ °C تا +۲۲۰ °C محدودهٔ کلی ترکیبات را توصیف میکند، نه پنجرهٔ عملیاتی یک درجهٔ خاص. واشر سیلیکونی و واشر EPDM در هیچیک از دو انتهای این محدوده قابل جایگزینی نیستند.
انتخاب با ترجمه به قطعات بهجای پلیمرها اینگونه است:
| خط یا محصول | درزگیر بهداشتی | ترکیبی | چرا این انتخاب |
|---|---|---|---|
| شیر و فرآوردههای لبنی نرم | درزگیر بهداشتی اپدم | اپدم ۷۰ شور آ | چربی متوسط؛ بخار و شوینده قلیایی در روش تمیزکاری CIP غالب هستند |
| پنیر و کره | درزگیر بهداشتی افکیام | افکیام ۷۰ تا ۸۰ شور آ | تماس با چربی بالا، متورمشدن حداقل مورد نیاز است |
| سسها و روغنهای خوراکی | درزگیر بهداشتی افکیام | افکیام ۷۰ تا ۸۰ شور آ | پرکنندهی چرب داغ؛ اتیلن پروپیلن دیان (EPDM) متورم میشود |
| جوهسازی و نوشیدنیها | درزبند سهگوش اتیلن پروپیلن دیان (EPDM) | اپدم ۷۰ شور آ | تغییرات مکرر بستها، شستوشوی قلیایی (CIP) |
| صادرات نانوایی و حرارت خشک | درزبند سیلیکونی مطابق با استاندارد مواد غذایی | سیلیکون با سختی ۶۰ تا ۷۰ شور آ | کاربرد در محیط حرارت خشک، رطوبت کم، رنگبندی آسان |
دو سطر در آن جدول مواردی هستند که خریداران اغلب اشتباه میکنند. پنیر و سسها با استفاده از سیلیکون مشخص میشوند، زیرا این ماده بهعنوان پیشفرض «دارای مجوز استفاده در مواد غذایی» در نظر گرفته میشود؛ اما در عوض، واشر پس از یک ماه متورم میشود. در فرآیند جوشاندن نیز سیلیکون به دلیل همین دلیل انتخاب میشود، درحالیکه چرخه تمیزکاری با محلول قلیایی (CIP) بار اصلی واردشده است و واشر سهپیچی EPDM در مقایسه با آن عمر طولانیتری دارد. واشر سیلیکونی با مجوز استفاده در مواد غذایی، گزینهٔ مناسبی برای خط تولید نانوایی است، جایی که شرایط کاری شامل حرارت خشک است و هیچ مادهٔ قلیایی وجود ندارد که به پلیمر حمله کند.
۴. تغییرات اعمالشده در زنجیرهٔ تأمین
-
اعلام فرمولاسیون بر اساس هر ترکیب: پلیمر پایه، سیستم پخت و بیانیهٔ انطباق برای هر ترکیبی که در خط تولید مواد غذایی استفاده میشود، با ارجاع به بخش ۲۱ CFR ۱۷۷٫۲۶۰۰ سازمان غذا و داروی آمریکا (FDA) و در موارد لازم، استاندارد LFGB. این اعلام، نام ترکیب را ذکر میکند، نه نام خانوادهٔ محصول.
-
پخت ثانویه بهعنوان یک ویژگی کلیدی تحت نظارت: پخت ثانویه در اجاق با کنترل دقیق دما و زمان، بهمنظور کاهش مواد فرار باقیمانده — که مکانیسم اصلی انتقال طعم و بو است.
-
طراحی قالب از نظر قابلیت پاکسازی بررسی شده است. خطوط جداکننده دور از سطح تماس محصول قرار گرفتهاند؛ هیچ زیربریدگیای وجود ندارد که محصول را به دام بیندازد؛ و لبههای اضافی در سوراخ کنترل شدهاند.
-
کدگذاری رنگی تحت کنترل ما است. رنگ با استفاده از جرم اصلی (مستر بچ) بر اساس یک مرجع تعریفشده تولید میشود، نه با مقایسه بصری؛ بنابراین یک کارخانه میتواند بدون انحراف دفعهبهدفعه از رنگ، سیستم واشرهای بهداشتی کدگذاریشده رنگی را اجرا کند.
-
علامتگذاری دفعه روی قطعه یا کیسه: دفعه ترکیب، دفعه قالبگیری و تاریخ پخت — تا در صورت نیاز به بازیابی کالاهای آماده، محدوده بازیابی به یک دفعه خاص محدود شود.
-
بستهبندی در پلیاتیلن مناسب برای مواد غذایی، دوبلهشده، با برچسب دفعه روی کیسه داخلی — بازرسان کیسهای را که قطعات در آن تحویل میشوند، نه صرفاً خود قطعات، بررسی میکنند.
پروتکل صلاحیتسنجی
| آزمایش | استاندارد / مرجع | آن چه به شما میگوید |
|---|---|---|
| سختی | ASTM D2240 | خط پایه رفتار فشاردهی؛ برای هر دفعه ثبت میشود |
| استحکام کششی و ازدیاد طول | ASTM D412 | صحت ترکیب و وضعیت پخت |
| مجموعه فشرده | ASTM D395 روش B | بازیابی پس از فشار طولانیمدت — پیشبینیکننده چرخه SIP |
| استخراج یا انتقال | مقررات اداره غذا و داروی ایالات متحده (FDA) ۲۱ CFR ۱۷۷.۲۶۰۰ برای دستهبندی غذایی مربوطه؛ قوانین ملی اتحادیه اروپا (مانند LFGB) در صورت لزوم | قابلیت استفاده از محصول نهایی در تماس با غذای خاص |
| تغییر حجم در محیطهای مرجع | داخلی، بر اساس دستهبندی غذایی | تغییر حجم در محصولات چرب، اسیدی یا آبی |
| ابعادی و فلش | استاندارد ISO ۳۳۰۲-۱ برای تلرانس قالبگیریشده، به علاوه بازرسی بصری | قابلیت پاکسازی در سطح داخلی لوله |
| تطابق رنگ | اسپکتروفتومتر در برابر مرجع توافقشده | یکپارچگی سیستم تغییر حالت |
دو قاعدهای که به کار میبریم: آزمون مهاجرت روی محصول تولیدی انجام میشود، نه روی نمونهای آزمایشگاهی از همان ترکیب — بازرسان اتصال را بررسی میکنند. و مقادیر پذیرش پیش از ساخت ابزار دقیق ثبت میشوند، بنابراین نخستین دسته بر اساس استانداردی توافقشده ارزیابی میشود، نه بر اساس بحثی که در زمان ارسال ایجاد میشود.
۶. بسته مستندات
در یک برنامه تماس غذایی که بر پایه واشر بهداشتی طراحی شده است، ما این موارد را تحویل میدهیم:
-
اظهارنامه انطباق با مرجع مقررات (EC) No 1935/2004 و، در صورت لزوم، مقررات GMP (EC) No 2023/2006
-
بیانیه FDA 21 CFR 177.2600 برای ترکیب خاص
-
گزارش آزمون LFGB در صورت الزام بازار خریدار
-
گزارش آزمون مهاجرت/استخراج روی محصول نهایی
-
برگه دادههای ماده: سختی، استحکام کششی، افزایش طول، تنظیم فشار، محدوده دمای کاری برای آن درجه
-
اعلامیههای REACH SVHC و RoHS
-
سوابق ردیابی دستهها برای دستههای تحویلشده
-
بیانیه کنترل تغییرات — شرایطی که منجر به احراز مجدد صلاحیت میشوند و افرادی که از آن مطلع میگردند
مورد ۸ آن چیزی است که تأمینکننده را از فروشنده متمایز میسازد. هر تغییر ترکیبی بدون اطلاعرسانی، اسناد HACCP خود مشتری را باطل میکند و این خطری است که هیچ بخش خریدی تمایلی به پذیرش آن ندارد.
۷. شرایط تجاری
-
حداقل سفارش (MOQ): از ۱۵۰ دلار آمریکا به ازای هر اندازه، بنابراین یک کارخانه میتواند یک پروفایل جدید واشر بهداشتی را در یک خط ارزیابی کند و سپس آن را در سایر خطوط اجرا کند.
-
زمان تحویل: ۱۵ تا ۲۰ روز برای سفارشات تکراری؛ و تا ۳۰ روز در دوره تابستانی با دمای بالا که زمانهای پخت طولانیتر میشوند.
-
قالبها: بخش داخلی ساخت قالب و کارگاه CNC؛ بنابراین پروفایل جدید بستهبندی در صف خارجی قرار نمیگیرد.
-
نمونهها: رایگان پس از تأیید سفارش، حمل و نقل نیز پوشش داده میشود.
-
OEM/ODM: برچسبگذاری اختصاصی و کدگذاری رنگی مخصوص به هر کارخانه پشتیبانی میشود.
۸. نتیجه
چه چیزی تغییر کرده است، بهصورت ساختاری و نه بهشکل ادعایی بیان شده:
-
گفتوگوی مربوط به انطباق از «ما دارای تأییدیهٔ FDA هستیم» به اعلامیهای در سطح فرمولاسیون و گزارشی از انتقال محصول نهایی تغییر یافت — که دقیقاً همین مورد، خواستهٔ واقعی بازرسی است.
-
مرحلهٔ پسازپخت در برنامهٔ کنترل قرار گرفت و مسیر انتقال طعم و بو را بست.
-
کدگذاری رنگی از تطبیق بصری به استاندارد اندازهگیری با اسپکتروفتومتر تغییر کرد و این امکان را فراهم آورد که تعویض سریع و دقیق قطعات روی خط تولید بهصورت قابلاطمینان انجام شود.
-
طول عمر خدماتی از یک شکایت به یک متغیر مشخصشده تبدیل شد؛ دماي بخار، غلظت محلول قلیایی، نسبت فشردگی و گشتاور بستن درپوش، تعداد چرخههای SIP را که واشر میتواند تحمل کند، تعیین میکنند؛ تمام این چهار پارامتر پیش از ثبت اولین سفارش ثبت میشوند، بنابراین کوتاهبودن طول عمر خدماتی قابل تشخیص است نه اینکه مورد بحث و جدل قرار گیرد.
۹. اسناد لازم برای دریافت پیشفاکتور واشر بهداشتی
-
نقشهٔ مقطعی یا عکسی همراه با ابعاد سوراخ مرکزی و مقطع عرضی
-
استاندارد اتصال (اندازهٔ سهگیرهای، DIN، SMS، RJT، فلنج)
-
دستهٔ محصول: آبی، اسیدی، چربیدار، شیری، خشک
-
روش تمیزکردن و ضدعفونیکردن: دما، غلظت باز، تعداد چرخههای بخار در روز
-
استانداردهای مورد نیاز: FDA 21 CFR 177.2600 / EU 1935/2004 / LFGB / 3-A
-
مقدار سالانه بر اساس هر اندازه و اینکه آیا کدگذاری رنگی لازم است یا خیر
پروفایل و روش تمیزکردن را ارسال کنید تا ما پیشنهاد مادهای مناسب همراه با مجموعهٔ اعلامیهٔ مربوطه را قبل از سفارش قالبگیری به شما ارائه دهیم.
۱۰. سوالات متداول
آیا سیلیکون همیشه مناسبترین ماده برای واشرهای بهداشتی است؟
خیر. سیلیکون از نظر دامنهٔ دمایی و انعطافپذیری برتر است، اما در برابر فشار طولانیمدت بخار، مقاومت آن در برابر تغییر شکل دائمی (compression set) ضعیفتر از EPDM است و در برخی محیطهای چرب متورم میشود. برای کاربردهای SIP و CIP با محلولهای قلیایی، معمولاً EPDM عملکرد بهتری دارد.
عبارت «مطابق با استاندارد FDA» برای واشرهای بهداشتی به چه معناست؟
این بدان معناست که ترکیب شیمیایی ماده با بند ۲۱ CFR 177.2600 سازمان غذا و دارو (FDA) برای کاربرد مورد نظر در تماس با مواد غذایی سازگان دارد و محصول نهایی نیز آزمون عبور از استخراج را با موفقیت پشت سر گذاشته است. توجه داشته باشید که برای واشرهای لاستیکی هیچ گواهینامهای از سوی FDA صادر نمیشود؛ بنابراین به جای آن، از تولیدکننده اعلامیهٔ ترکیب ماده را درخواست کنید.
آیا واشرهای بهداشتی را میتوان بر اساس خط تولید رنگبندی کرد؟
بله. رنگ بهصورت استاندارد و با استفاده از جرمآمیزی اصلی (مستربچ) بر اساس یک مرجع تعریفشده تولید میشود، نه با مقایسه بصری؛ بنابراین کارخانه میتواند سیستم تغییر اندازه را بدون انحراف از دستهبهدسته اجرا کند.
حداقل مقدار سفارش چقدر است؟
از ۱۵۰ دلار آمریکا بهازای هر اندازه، که امکان صدور مجوز برای یک پروفیل واشر بهداشتی روی یک خط تولید را پیش از گسترش آن در سراسر محل تولید فراهم میکند.
تفاوت واشر بهداشتی با واشر استاندارد EPDM چیست؟
واشر استاندارد EPDM یک انتخاب مادی است. اما واشر بهداشتی شامل ماده، هندسه و اعلام رسمی میشود. رابط بستکننده باید شکاف موجود در لبه داخلی را ببندد، ترکیب مورد استفاده باید آزمون استخراج را برای دستهبندی غذایی مربوطه پشت سر بگذارد و هر دسته باید قابل ردیابی به گزارش آزمون مربوطه باشد.
کدام واشر بهداشتی برای اتصال تریکلمپ مناسب است؟
واشر تریکلمپی که بر اساس استاندارد بستکنندهٔ مورد استفاده اندازهگیری شده و سطح مقطعی دارد که شیار را پر میکند، نه اینکه بالاتر از آن قرار گیرد. رایجترین خطای میدانی، انتخاب ضخامت بیش از حد است: این واشر در اولین شیفت بهدرستی آببندی میشود اما ظرف یک هفته در لبه داخلی تنظیم دائمی (پرماننت ست) پیدا میکند.
تماس بگیرید: [email protected] · واتسآپ +۸۶ ۱۵۰ ۸۸۸۰ ۰۰۷۶