EN


ซีลยางสำหรับงานสุขาภิบาลในอุตสาหกรรมแปรรูปอาหาร: จุดที่การปฏิบัติตามข้อกำหนดจะประสบความสำเร็จหรือล้มเหลว
แหวนปิดผนึกแบบไตร-แคลมป์เป็นส่วนประกอบที่ถูกที่สุดบนสายการบรรจุ และเป็นเพียงชิ้นเดียวที่สัมผัสผลิตภัณฑ์สองครั้ง — ครั้งแรกขณะไหลผ่าน และอีกครั้งในระหว่างการทำความสะอาดทุกครั้ง นอกจากนี้ยังเป็นส่วนประกอบที่มักเลือกใช้ตามความเคยชิน: แหวนปิดผนึกชนิดเดียวกันถูกสั่งซื้อซ้ำสำหรับงานบรรจุนม ซอส และเบเกอรี่ เพราะครั้งก่อนหน้าพอดีกับระบบ
เมื่อแหวนปิดผนึกแบบสุขาภิบาลล้มเหลว มักไม่ปรากฏเป็นรอยรั่วที่มองเห็นได้ แต่กลับเป็นผลจากค่าการบีบอัดคงที่ (compression set) ที่ทิ้งร่องไว้ หรือสีที่ดูดซับสารทำความสะอาดแล้วปล่อยออกมาสู่แบตช์ถัดไป หรือแม้แต่สารประกอบที่ไม่สามารถระบุแหล่งที่มาได้เมื่อผู้ตรวจสอบถามว่าซีลทำจากวัสดุอะไร หมายเหตุฉบับนี้จะอธิบายสิ่งที่โรงงานอาหารและเครื่องดื่มในยุโรปและอเมริกาเหนือจำเป็นต้องระบุอย่างแท้จริง และจุดที่ข้อกำหนดทั่วไปมักผิดพลาด
1. ความหมายที่แน่ชัดของคำว่า "สอดคล้องตามมาตรฐาน"
ผู้จัดจำหน่ายซีลมักตอบคำถามเรื่องความสอดคล้องตามมาตรฐานด้วยโลโก้ ซึ่งคำตอบนี้จะล้มเหลวทันทีในการตรวจสอบครั้งแรก เนื่องจากข้อบังคับไม่ได้ทำงานเช่นนั้น
สหภาพยุโรป ระเบียบกรอบ (สหภาพยุโรป) ฉบับที่ 1935/2004 กำหนดให้วัสดุที่สัมผัสกับอาหารต้องไม่ปล่อยสารประกอบใดๆ ออกในปริมาณที่เป็นอันตรายต่อสุขภาพ ไม่ทำให้เกิดการเปลี่ยนแปลงองค์ประกอบอย่างไม่ยอมรับได้ และไม่ทำให้คุณสมบัติทางประสาทสัมผัสเสื่อมลง ระเบียบนี้ได้รับการสนับสนุนโดยระเบียบว่าด้วยหลักปฏิบัติที่ดีในการผลิต (GMP) (สหภาพยุโรป) ฉบับที่ 2023/2006 ยางยืด (elastomers) ยังไม่อยู่ภายใต้บัญชีรายชื่อเชิงบวกที่เป็นเอกภาพของสหภาพยุโรป ดังนั้นจึงต้องใช้กฎระเบียบระดับชาติแทน โดยกฎระเบียบ LFGB ของเยอรมนีเป็นที่อ้างอิงมากที่สุดในทางปฏิบัติ
สหรัฐอเมริกา ผลิตภัณฑ์ยางที่ออกแบบมาเพื่อใช้งานซ้ำหลายครั้งอยู่ภายใต้ข้อบังคับ FDA 21 CFR 177.2600 การปฏิบัติตามข้อบังคับนี้ขึ้นอยู่กับสูตรการผลิต — ได้แก่ โพลิเมอร์พื้นฐานชนิดใด ระบบการบ่มแบบใด และส่วนผสมแต่ละชนิดมีระดับที่สามารถสกัดออกได้เท่าใด สำหรับแหวนรองยาง (rubber gasket) หน่วยงาน FDA ไม่ออกใบรับรองใดๆ ผู้จัดจำหน่ายที่อ้างว่าตน “ได้รับการรับรองจาก FDA” กำลังแสดงให้เห็นถึงความเข้าใจของตนต่อข้อบังคับนี้
การออกแบบเพื่อความสะอาด ข้อกำหนดด้านสุขอนามัยแบบ 3-A ครอบคลุมประเด็นการล้างทำความสะอาด: ไม่มีมุมอับ ไม่มีเกลียวที่เปิดเผย ผิวสัมผัสที่กำหนดไว้อย่างชัดเจน และรูปทรงของซีลที่ปิดรอยแยกบริเวณจุดยึดด้วยแคลมป์แทนที่จะทำให้รอยแยกเปิดกว้าง
ข้อกำหนดเชิงปฏิบัติที่ใช้ร่วมกันทั้งสามกรณีนี้เหมือนกัน คือ การประกาศระดับสูตรประกอบ พร้อมการทดสอบการแพร่ของสารจากผลิตภัณฑ์สำเร็จรูป ซึ่งต้องเชื่อมโยงกับล็อตการผลิตหนึ่งๆ
2. โหมดความล้มเหลวที่มีความสำคัญในโรงงานแปรรูปอาหาร
ในซีลแบบสุขอนามัย ความล้มเหลวเกือบทั้งหมดสามารถทำนายได้จากรูปแบบการใช้งาน ซึ่งสี่กรณีนี้เป็นสาเหตุหลักของข้อร้องเรียนที่เราสอบสวน
การลดลงของความสามารถในการคืนรูปหลังผ่านวงจรการฆ่าเชื้อด้วยไอน้ำ (SIP) ซ้ำๆ
ปะเก็นที่สามารถซีลได้ดีในขณะติดตั้ง แต่รั่วหลังจากผ่านการใช้งานไอน้ำ 200 รอบ ไม่ได้หมายความว่ามัน "สึกหรอ" — แต่เป็นเพราะมันสูญเสียความสามารถในการคืนรูป ซิลิโคนมักถูกเลือกใช้โดยอัตโนมัติเนื่องจากช่วงอุณหภูมิที่รองรับได้กว้าง อย่างไรก็ตาม เมื่อเปรียบเทียบกับ EPDM ซิลิโคนมีคุณสมบัติทนแรงกดทับต่อเนื่องที่อุณหภูมิไอน้ำได้แย่กว่ามาก การเลือกวัสดุจึงขึ้นอยู่กับลักษณะการใช้งานจริง ไม่ว่าจะเป็นไอน้ำอิ่มตัว ความร้อนแห้ง หรือการทำความสะอาดด้วยสารเคมีที่มีฤทธิ์กัดกร่อน (CIP) มากกว่าที่จะพิจารณาจากความรู้สึกว่าวัสดุชนิดใดดูพรีเมียมกว่ากัน
การเคลื่อนย้ายเข้าสู่อาหารที่มีไขมันและอาหารที่มีน้ำเป็นส่วนประกอบ
สารที่สามารถสกัดออกได้จะมีพฤติกรรมแตกต่างกันไปในสื่อที่เป็นน้ำ สารที่มีความเป็นกรด และสารที่มีไขมัน ดังนั้น สารผสมที่ผ่านการทดสอบการเคลื่อนย้ายในน้ำแล้ว จึงไม่ได้หมายความว่าจะสามารถใช้ได้กับสายการผลิตผลิตภัณฑ์นมหรือซอสโดยอัตโนมัติ สื่อที่ใช้ในการทดสอบจึงจำเป็นต้องสอดคล้องกับประเภทของอาหารที่ใช้งานจริง
การดูดซับและการตกค้างข้ามไปยังผลิตภัณฑ์ถัดไป
สี สารนุ่ม (plasticisers) และยางที่เสื่อมสภาพสามารถดูดซับสารทำความสะอาดและสารประกอบจากอาหารไว้ แล้วปล่อยออกมาสู่ผลิตภัณฑ์ในขั้นตอนถัดไป นี่คือกลไกที่ทำให้เกิดปัญหาที่ลูกค้าบ่นว่า "ผลิตภัณฑ์ชุดแรกหลังการทำ CIP มีรสชาติผิดปกติ" ซึ่งปัญหานี้เกิดจากสูตรส่วนผสมและการอบสุดท้าย (post-cure) ไม่ใช่ปัญหาจากการทำความสะอาด
รูปทรงเรขาคณิตและการบีบอัดเกินขีดจำกัด
ซีลที่ถูกบีบอัดเกินช่วงการออกแบบจะเกิดการยุบตัวอย่างถาวรครั้งแรกในขณะเปลี่ยนกะ การเกิดรอยแยกบริเวณผิวภายในของข้อต่อแบบคลิปจะเป็นจุดที่ไบโอฟิล์มก่อตัวขึ้น และไม่มีรอบการทำความสะอาดใดสามารถเข้าไปถึงได้
3. การเลือกวัสดุ: วัสดุสามชนิด งานสามแบบต่างกัน
ตารางที่มีประโยชน์ที่สุดที่เราให้แก่วิศวกรโรงงาน เนื่องจากขัดแย้งกับวิธีลัดทั่วไปที่ว่า "ใช้ซิลิโคนสำหรับทุกอย่าง"
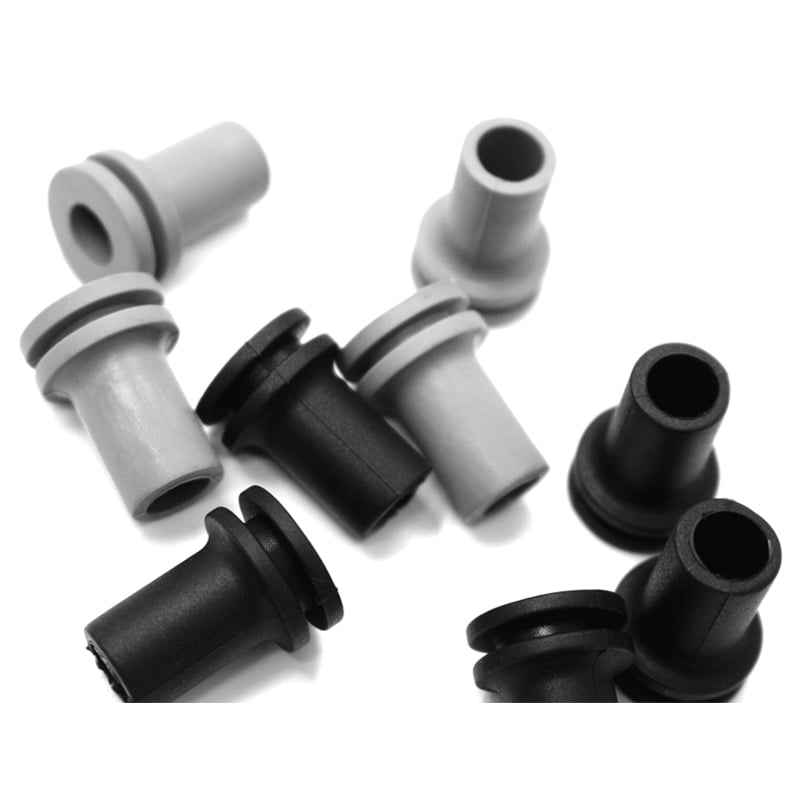
| หน้าที่ | ที่แนะนำ | ทำไม | สิ่งที่ควรระวัง |
|---|---|---|---|
| ไอน้ำอิ่มตัว / การฆ่าเชื้อด้วยไอน้ำ (SIP), สารละลายโซเดียมไฮดรอกไซด์สำหรับการทำความสะอาดแบบไหลผ่าน (caustic CIP) | อีพีดีเอ็ม | ทนต่อไอน้ำ สารละลายโซเดียมไฮดรอกไซด์ และสารเคมีที่มีคลอรีนในการทำความสะอาดแบบไหลผ่าน (CIP) ได้ดีที่สุด | บวมเมื่อสัมผัสกับไขมันจากสัตว์และพืช รวมทั้งน้ำมันไฮโดรคาร์บอน |
| อาหารที่มีไขมัน ไขมันจากผลิตภัณฑ์นม น้ำมันที่รับประทานได้ | FKM หรือสารประกอบพิเศษที่ทนต่อไขมัน | บวมน้อยมากเมื่อสัมผัสกับสื่อที่มีไขมัน | ต้นทุน; การสัมผัสสาร PFAS ระยะยาวสำหรับวัสดุที่มีฟลูออรีน |
| ความร้อนแห้ง เตาอบ สารละลายที่มีไขมันต่ำ | ซิลิโคน | ช่วงอุณหภูมิที่กว้างที่สุด ยืดหยุ่นยอดเยี่ยม แยกสีได้ง่าย | ค่าการยุบตัวภายใต้ไอน้ำอย่างต่อเนื่องต่ำกว่า; การซึมผ่านของก๊าซสูง |
| สารละลายทั่วไปที่เป็นน้ำ อุณหภูมิห้องสำหรับการทำความสะอาดแบบ CIP | EPDM หรือ NBR ตามสูตรที่กำหนด | คุ้มค่า มีความต้านทานเพียงพอ | NBR ไม่เหมาะสำหรับการทำความสะอาดแบบ CIP ที่มีคลอรีนเข้มข้น |
อุณหภูมิเป็นตัวแปรที่ง่ายที่สุดในการทำให้เรียบง่ายเกินไป ค่าในแคตตาล็อกที่ระบุว่า −60 °C ถึง +220 °C หมายถึงขอบเขตโดยรวมของสูตรทั้งหมด ไม่ใช่ช่วงอุณหภูมิที่ใช้งานได้จริงของวัสดุชนิดใดชนิดหนึ่ง โดยซีลจากซิลิโคนกับซีลจาก EPDM ไม่สามารถใช้แทนกันได้ที่ปลายทั้งสองข้างของช่วงนี้
เมื่อแปลงเป็นชิ้นส่วนแทนที่จะเป็นพอลิเมอร์ การเลือกจะมีลักษณะดังนี้:
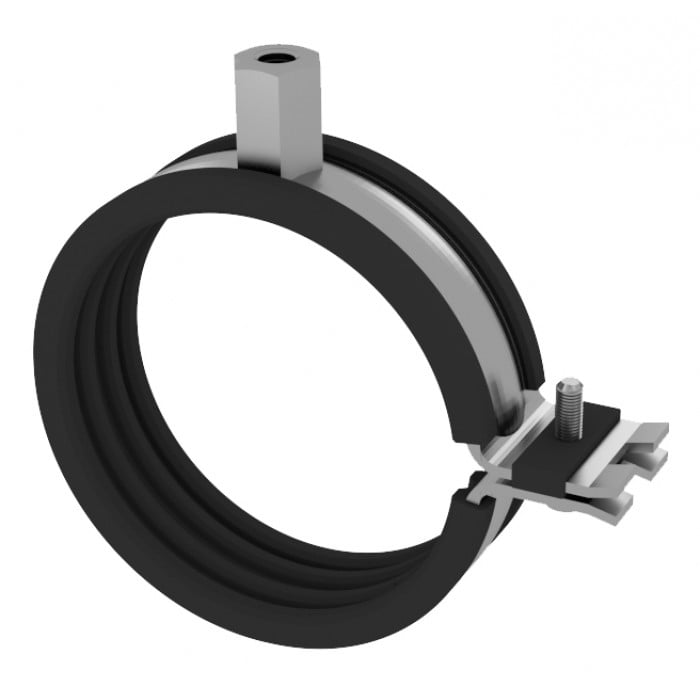
| สายการผลิตหรือสินค้า | ปะเก็นสำหรับงานสุขอนามัย | สารประกอบ | เหตุผลที่เลือกวิธีนี้ |
|---|---|---|---|
| นมและผลิตภัณฑ์นมอ่อน | ปะเก็นสำหรับงานสุขอนามัยชนิด EPDM | อีพีดีเอ็ม ความแข็ง 70 เ shore A | สัมผัสกับไขมันระดับปานกลาง; การทำความสะอาดด้วยไอน้ำและสารละลายด่าง (CIP) เป็นหลัก |
| ชีสและเนย | ปะเก็นสำหรับงานสุขอนามัยชนิด FKM | FKM ความแข็ง 70–80 Shore A | สัมผัสกับไขมันสูง ต้องการการบวมต่ำมาก |
| ซอสและน้ำมันที่รับประทานได้ | ปะเก็นสำหรับงานสุขอนามัยชนิด FKM | FKM ความแข็ง 70–80 Shore A | ไส้ร้อนมันเยิ้ม; EPDM จะบวม |
| การผลิตเบียร์และเครื่องดื่ม | ปะเก็นสามแหวนแบบ EPDM | อีพีดีเอ็ม ความแข็ง 70 เ shore A | เปลี่ยนแคลมป์บ่อย ล้างด้วยสารกัดกร่อน (CIP) |
| อุตสาหกรรมเบเกอรี่และให้ความร้อนแบบแห้ง | ปะเก็นซิลิโคนสำหรับอาหาร | ซิลิโคน 60–70 ดัชนีความแข็งเชิงค่า Shore A | ใช้งานกับความร้อนแบบแห้ง ความชื้นต่ำ แยกสีได้ง่าย |
สองแถวในตารางนั้นคือส่วนที่ผู้ซื้อมักเลือกผิด ชีสและซอสระบุใช้ซิลิโคนเพราะเป็นวัสดุมาตรฐานสำหรับอาหาร (food grade) แต่ปะเก็นกลับบวมภายในหนึ่งเดือน การผลิตเบียร์ก็ระบุใช้ซิลิโคนด้วยเหตุผลเดียวกัน ทั้งที่จริงแล้ววัฏจักรการล้างด้วยสารกัดกร่อน (CIP) คือภาระหลัก และปะเก็นสามแหวนแบบ EPDM จะทนทานกว่า ในสายการผลิตเบเกอรี่ ปะเก็นซิลิโคนสำหรับอาหารคือทางเลือกที่ถูกต้อง เพราะใช้งานภายใต้ความร้อนแบบแห้ง โดยไม่มีสารกัดกร่อนมาทำลายพอลิเมอร์
4. สิ่งที่เราเปลี่ยนแปลงในห่วงโซ่อุปทาน
-
การประกาศสูตรสำหรับแต่ละสารผสม โดยระบุพอลิเมอร์พื้นฐาน ระบบการบ่ม และคำชี้แจงความสอดคล้องตามข้อกำหนด สำหรับสารผสมแต่ละชนิดที่ใช้ในสายการผลิตอาหาร ซึ่งอ้างอิงตามกฎระเบียบของสำนักงานคณะกรรมการอาหารและยาสหรัฐอเมริกา (FDA) 21 CFR 177.2600 และตามมาตรฐาน LFGB กรณีที่จำเป็น คำประกาศนี้ระบุชื่อสารผสมโดยตรง ไม่ใช่ชื่อครอบครัวของผลิตภัณฑ์
-
การอบหลังการบ่ม (Post-cure) ซึ่งควบคุมเป็นลักษณะสำคัญที่ต้องตรวจสอบอย่างต่อเนื่อง โดยใช้เตาอบควบคุมอุณหภูมิและเวลาอย่างแม่นยำ เพื่อลดสารระเหยตกค้าง ซึ่งเป็นสาเหตุหลักของปัญหาการถ่ายโอนรสชาติและกลิ่น
-
การออกแบบแม่พิมพ์ที่ทบทวนใหม่เพื่อให้ทำความสะอาดได้ง่าย แนวแบ่งแม่พิมพ์จัดวางให้ห่างจากพื้นผิวที่สัมผัสกับผลิตภัณฑ์ ไม่มีส่วนเว้าที่อาจกักเก็บเศษผลิตภัณฑ์ไว้ และควบคุมการไหลล้นของวัสดุ (flash) บริเวณรูเจาะ
-
การกำหนดรหัสสีภายใต้การควบคุมของเรา สีจะถูกผสมเข้ากับมาสเตอร์แบตช์ตามมาตรฐานอ้างอิงที่กำหนดไว้ล่วงหน้า ไม่ใช่การจับคู่สีด้วยสายตา ทำให้โรงงานสามารถดำเนินระบบปะเก็นสุขาภิบาลแบบแยกตามรหัสสีได้โดยไม่เกิดความแปรปรวนระหว่างล็อต
-
การระบุเลขที่ล็อตบนชิ้นส่วนหรือถุงบรรจุ ได้แก่ เลขที่ล็อตของสารผสม เลขที่ล็อตของการขึ้นรูป และวันที่บ่ม เพื่อให้สามารถจำกัดขอบเขตการเรียกคืนสินค้าสำเร็จรูปให้แคบลงเหลือเฉพาะล็อตที่เกี่ยวข้อง
-
การบรรจุในโพลีเอทิลีนที่ใช้กับอาหารได้ ใส่สองชั้น โดยมีฉลากแสดงล็อตสินค้าติดอยู่ที่ถุงด้านใน — ผู้ตรวจสอบจะตรวจสอบถุงที่ชิ้นส่วนมาถึง ไม่ใช่แค่ตรวจสอบชิ้นส่วนเท่านั้น
5. โปรโตคอลการรับรอง
| การทดสอบ | มาตรฐาน / อ้างอิง | สิ่งที่ค่านั้นบอกคุณ |
|---|---|---|
| ความแข็ง | ASTM D2240 | ค่าพื้นฐานสำหรับพฤติกรรมการบีบอัด; บันทึกไว้ตามแต่ละล็อตสินค้า |
| ความแข็งแรงขณะดึงและความยืดตัว | ASTM D412 | ความสมบูรณ์ของสารประกอบและสถานะการบ่ม |
| ชุดการบีบอัด | ASTM D395 วิธีการ B | การคืนตัวหลังการบีบอัดอย่างต่อเนื่อง — ตัวทำนายวงจร SIP |
| การสกัด / การย้ายตัว | FDA 21 CFR 177.2600 สำหรับหมวดหมู่อาหารที่เกี่ยวข้อง; กฎระเบียบแห่งชาติของสหภาพยุโรป (เช่น LFGB) กรณีที่จำเป็น | ว่าผลิตภัณฑ์สำเร็จรูปนั้นสามารถสัมผัสกับอาหารประเภทเฉพาะนั้นได้หรือไม่ |
| การบวมเมื่อสัมผัสกับสื่ออ้างอิง | ภายใน แยกตามหมวดหมู่ของอาหาร | การเปลี่ยนแปลงปริมาตรในผลิตภัณฑ์ที่มีไขมัน กรด หรือเป็นน้ำ |
| มิติและลักษณะผิวเงา | ความคลาดเคลื่อนในการขึ้นรูปตามมาตรฐาน ISO 3302-1 รวมถึงการตรวจสอบด้วยสายตา | ความสามารถในการทำความสะอาดบริเวณผิวด้านในของชิ้นงาน |
| การจับคู่สี | การวัดด้วยสเปกโตรโฟโตมิเตอร์เทียบกับตัวอย่างอ้างอิงที่ตกลงร่วมกัน | ความสมบูรณ์ของระบบเปลี่ยนการผลิต |
มีสองหลักการที่เราใช้ ประการแรก การทดสอบการแพร่ของสารจะดำเนินการกับชิ้นงานที่ผลิตจริง ไม่ใช่แผ่นตัวอย่างที่ขึ้นรูปในห้องปฏิบัติการจากสารเดียวกัน — ผู้ตรวจสอบจะตรวจสอบความเชื่อมโยงนี้อย่างละเอียด ประการที่สอง ค่าเกณฑ์ที่ยอมรับได้จะกำหนดไว้ล่วงหน้าก่อนการผลิตแม่พิมพ์ ดังนั้น ชุดผลิตภัณฑ์ชุดแรกจะถูกประเมินเทียบกับมาตรฐานที่ตกลงร่วมกันไว้ล่วงหน้า แทนที่จะใช้เกณฑ์ที่ตกลงกันในเวลาจัดส่ง
6. ชุดเอกสาร
สำหรับโครงการสัมผัสอาหารที่ออกแบบรอบซีลแบบสุขาภิบาล เราจะจัดเตรียมส่งมอบ:
-
หนังสือรับรองความสอดคล้อง ซึ่งอ้างอิงตามระเบียบ (EC) No 1935/2004 และในกรณีที่เกี่ยวข้อง ระเบียบ GMP (EC) No 2023/2006
-
คำชี้แจงตาม FDA 21 CFR 177.2600 สำหรับสารประกอบเฉพาะนั้น
-
รายงานผลการทดสอบตาม LFGB กรณีตลาดของผู้ซื้อต้องการ
-
รายงานผลการทดสอบการย้ายถ่าย/การสกัด (migration/extraction) สำหรับผลิตภัณฑ์สำเร็จรูป
-
แผ่นข้อมูลวัสดุ: ค่าความแข็ง แรงดึง ความยืดตัว การหดตัวภายใต้แรงกด (compression set) และช่วงอุณหภูมิในการใช้งานจริงของเกรดนั้น
-
หนังสือรับรองการปฏิบัติตามข้อกำหนด REACH SVHC และ RoHS
-
บันทึกการติดตามย้อนกลับตามล็อตที่จัดส่ง
-
คำชี้แจงการควบคุมการเปลี่ยนแปลง — ระบุเงื่อนไขที่ทำให้ต้องดำเนินการประเมินความเหมาะสมใหม่ (re-qualification) และบุคคลหรือฝ่ายที่ต้องได้รับแจ้ง
รายการที่ 8 คือสิ่งที่ทำให้ผู้จัดจำหน่ายต่างจากผู้ขายสินค้าทั่วไป การเปลี่ยนแปลงสูตรผสมโดยไม่แจ้งล่วงหน้าจะทำให้เอกสาร HACCP ของลูกค้าเองใช้การไม่ได้ ซึ่งถือเป็นความเสี่ยงที่ฝ่ายจัดซื้อไม่ประสงค์จะรับไว้
7. เงื่อนไขเชิงพาณิชย์
-
ปริมาณสั่งซื้อขั้นต่ำ (MOQ): เริ่มต้นที่ 150 ดอลลาร์สหรัฐต่อขนาดหนึ่งแบบ ดังนั้นโรงงานสามารถตรวจสอบและรับรองขอบยางซิลิโคนสำหรับงานสุขาภิบาลรูปแบบใหม่บนสายการผลิตเพียงสายเดียวก่อนขยายการใช้งานไปยังสายอื่นๆ
-
ระยะเวลาจัดส่ง: 15–20 วันทำการสำหรับคำสั่งซื้อซ้ำ และอาจใช้เวลาถึง 30 วันในช่วงฤดูร้อนที่อุณหภูมิสูงซึ่งกระบวนการบ่มใช้เวลานานขึ้น
-
เครื่องมือและแม่พิมพ์: มีแผนกแม่พิมพ์และศูนย์เครื่องจักรกลควบคุมด้วยคอมพิวเตอร์ (CNC) ภายในบริษัท ดังนั้นการปรับปรุงรูปแบบแคลมป์จึงไม่ต้องรอคิวที่ผู้รับจ้างภายนอก
-
ตัวอย่างสินค้า: ให้ฟรีหลังยืนยันคำสั่งซื้อแล้ว โดยบริษัทเป็นผู้รับผิดชอบค่าขนส่ง
-
OEM/ODM: รองรับการผลิตภายใต้แบรนด์ของลูกค้า (Private Label) และการกำหนดรหัสสีเฉพาะสำหรับแต่ละโรงงาน
8. ผลลัพธ์
สิ่งที่เปลี่ยนแปลงไป ระบุอย่างเป็นระบบ ไม่ใช่การกล่าวอ้างเชิงทั่วไป:
-
การสนทนาเรื่องความสอดคล้องกับข้อกำหนดย้ายจากแนวคิดว่า "เราได้รับการรับรองโดย FDA" ไปสู่การประกาศระดับสูตรผสมพร้อมรายงานการย้ายตัวของสารจากผลิตภัณฑ์สำเร็จรูป — ซึ่งคือสิ่งที่การตรวจสอบจริงๆ ต้องการ
-
การอบหลังการขึ้นรูปย้ายเข้าสู่แผนควบคุม เพื่อตัดเส้นทางการถ่ายโอนกลิ่นและรสชาติ
-
การใช้สีแยกประเภทย้ายจากการจับคู่ด้วยสายตาไปเป็นการอ้างอิงด้วยสเปกโตรโฟโตมิเตอร์ ทำให้สามารถปฏิบัติตามวินัยในการเปลี่ยนชิ้นส่วนบนสายการผลิตได้อย่างเชื่อถือได้
-
อายุการใช้งานกลายเป็นตัวแปรที่ระบุไว้ชัดเจน แทนที่จะเป็นเพียงเรื่องร้องเรียน อุณหภูมิไอน้ำ ความเข้มข้นของสารโซดาไฟ อัตราส่วนการบีบอัด และแรงบิดของแคลมป์ ล้วนมีผลต่อจำนวนรอบ SIP ที่ซีลสามารถทนได้ ทั้งสี่ปัจจัยนี้จึงถูกบันทึกไว้ล่วงหน้าก่อนรับคำสั่งซื้อครั้งแรก เพื่อให้สามารถวิเคราะห์สาเหตุของอายุการใช้งานสั้นได้ แทนที่จะต้องโต้แย้งกัน
9. สิ่งที่ควรส่งมาเพื่อขอใบเสนอราคาซีลแบบสุขาภิบาล
-
รูปวาดโครงร่าง หรือภาพถ่ายพร้อมขนาดเส้นผ่านศูนย์กลางและขนาดหน้าตัด
-
มาตรฐานการต่อเชื่อม (ขนาดไทร์-แคลมป์, DIN, SMS, RJT, ฟลานจ์)
-
หมวดหมู่ผลิตภัณฑ์: แบบน้ำ, แบบกรด, แบบไขมัน, แบบผลิตภัณฑ์นม, แบบแห้ง
-
วิธีการทำความสะอาดและฆ่าเชื้อ: อุณหภูมิ ความเข้มข้นของสารโซดาไฟ จำนวนรอบการใช้ไอน้ำต่อวัน
-
ข้อกำหนดด้านความสอดคล้อง: FDA 21 CFR 177.2600 / EU 1935/2004 / LFGB / 3-A
-
ปริมาณการสั่งซื้อต่อปีต่อแต่ละขนาด และจำเป็นต้องใช้การแยกสีหรือไม่
ส่งโปรไฟล์และขั้นตอนการทำความสะอาดมาให้เรา และเราจะส่งคำแนะนำวัสดุพร้อมชุดเอกสารประกาศที่สอดคล้องกันกลับคืนให้ก่อนที่ท่านจะลงทุนในการผลิตแม่พิมพ์
10. คำถามที่พบบ่อย
ซิลิโคนเป็นวัสดุที่เหมาะสมที่สุดเสมอสำหรับแหวนปิดผนึกแบบสุขาภิบาลหรือไม่
ไม่ใช่ ซิลิโคนเหนือกว่าในด้านช่วงอุณหภูมิและการยืดหยุ่น แต่ค่าการยุบตัวภายใต้ไอน้ำอย่างต่อเนื่องของมันต่ำกว่า EPDM และมันบวมเมื่อสัมผัสกับสารไขมันบางชนิด สำหรับการฆ่าเชื้อด้วยไอน้ำ (SIP) และการทำความสะอาดด้วยสารด่างเข้มข้น (caustic CIP) วัสดุ EPDM มักให้สมรรถนะดีกว่า
คำว่า "สอดคล้องตามมาตรฐาน FDA" หมายถึงอะไรสำหรับแหวนปิดผนึกแบบสุขาภิบาล
หมายความว่า สูตรผสมนั้นสอดคล้องกับข้อกำหนด FDA 21 CFR 177.2600 สำหรับการใช้งานที่สัมผัสอาหารตามวัตถุประสงค์ และผลิตภัณฑ์สำเร็จรูปผ่านการทดสอบการสกัดตามที่ระบุไว้ ทั้งนี้ FDA ไม่ออกใบรับรองสำหรับแหวนปิดผนึกยาง ดังนั้นจึงควรขอเอกสารประกาศสูตรผสมแทน
สามารถกำหนดสีของแหวนปิดผนึกแบบสุขาภิบาลแยกตามสายการผลิตได้หรือไม่
ได้ สีจะถูกผสมด้วยระบบมาสเตอร์แบตช์ตามมาตรฐานอ้างอิงที่กำหนดไว้ล่วงหน้า ไม่ใช่การจับคู่ด้วยสายตา ดังนั้นโรงงานจึงสามารถดำเนินระบบเปลี่ยนสายการผลิตได้โดยไม่เกิดความแปรปรวนระหว่างล็อต
จํานวนการสั่งซื้อขั้นต่ําเท่าไหร่
เริ่มต้นที่ 150 ดอลลาร์สหรัฐต่อขนาดหนึ่งแบบ ซึ่งช่วยให้โรงงานสามารถรับรองโปรไฟล์ปะเก็นสุขาภิบาลหนึ่งแบบบนสายการผลิตหนึ่งเส้น ก่อนจะนำไปใช้ทั่วทั้งไซต์
ปะเก็นสุขาภิบาลต่างจากปะเก็นอีพีดีเอ็มมาตรฐานอย่างไร
ปะเก็นอีพีดีเอ็มมาตรฐานคือการเลือกวัสดุเพียงอย่างเดียว ส่วนปะเก็นสุขาภิบาลนั้นประกอบด้วยวัสดุ รูปทรงเรขาคณิต และการรับรองอย่างเป็นทางการ ผิวสัมผัสของแคลมป์ต้องปิดรอยแยกบริเวณรูเจาะให้สนิท สารประกอบต้องผ่านการทดสอบการสกัดสำหรับหมวดหมู่อาหารที่เกี่ยวข้อง และแต่ละล็อตต้องสามารถย้อนกลับไปยังรายงานการทดสอบได้
ปะเก็นสุขาภิบาลแบบใดที่ใช้ร่วมกับข้อต่อไทร์-แคลมป์ได้
ปะเก็นไทร์-แคลมป์ที่มีขนาดตรงตามมาตรฐานแคลมป์ที่ใช้งานอยู่ และมีหน้าตัดที่เติมเต็มร่องอย่างพอดี ไม่ยื่นสูงเกินกว่าระดับผิวของร่อง การเลือกใช้ปะเก็นที่หนาเกินไปเป็นข้อผิดพลาดที่พบบ่อยที่สุดในภาคสนาม ซึ่งอาจทำให้ปะเก็นสามารถซีลได้ดีในกะแรก แต่ภายในหนึ่งสัปดาห์จะเกิดการยุบตัวถาวรบริเวณรูเจาะ
ติดต่อ: [email protected] · WhatsApp +86 150 8880 0076