EN


シリンダー1本につき1キット:掘削機の修理における油圧シリンダーシールキットの標準化
ドリフト現象を起こすブームを備えた20トン級のバックホウは、単に部品が摩耗した機械ではありません。これは、レンタルできない、作業精度を維持できない、またスケジュールどおりに運用できない機械です。この現象を引き起こすシールの価格は、バケットのチップ1本よりも安いのです。
本資料は、北米における油圧修理工場、建設機械販売店およびレンタル事業者向けに作成されたものです。これらの事業者は、18か月ごとに同じシリンダーのオーバーホールを繰り返すという課題の解決を目指しています。本資料では、故障の発生順序、油圧シリンダー用シールキットの材料選定の背景、およびキットの標準化が修理作業台の経済性に与える影響について解説します。
まず、症状に起因するコストに着目し、部品そのものの価格にはこだわらないこと
業界におけるダウンタイムのベンチマーク値は単純ではありますが、実用的です。シーメンス社が2024年に発表した『ダウンタイムの真のコスト』によると、フォーチュン・グローバル500企業全体で計測された予期せぬダウンタイムは、売上高の約11%に相当し、年間で約1.4兆米ドルに達しています。修理工場がこの規模で事業を展開しているわけではありませんが、この考え方はそのまま小規模な現場にも適用可能です。
| 入力 | その出所 |
|---|---|
| 機械の日当料金またはレンタル収入の損失 | 自社の料金表 |
| 故障発生から現場復帰までの時間 | 作業場ログ:分解、部品待ち、再組み立て、試験運転 |
| 部品待ち | 実際にコントロールできる変数 |
ほとんどのリビルト作業では、部品待ちが全体の所要時間を支配しています。その理由は、シールキットが分解後にサイズごとに3社の異なるサプライヤーから注文されるためです。キットの標準化は、作業場が唯一コントロール可能な要素に直接取り組むものです。
誰も目撃しない故障の進行過程
シリンダーは単一のステップで故障するわけではありません。5段階を経て徐々に劣化し、各段階は異なる部品を示唆します。そのため、ショベルローダー用シールキットは、部品表(エクスプロージョン図)からではなく、故障の進行順序を逆算して仕様が定められます。つまり、完全な状態で到着したシリンダーリペアキットでも、部品の順序が間違っていれば、結局1日のロスが生じるのです。
| ステージ | 各ステップで行われること | 疑わしい部品 |
|---|---|---|
| 1 | 微細な粉塵がワイパーを通過し、ロッドシールのリップ部分に堆積する | ワイパー(ダストスクレーパー) |
| 2 | 研磨ペーストがロッドシールのリップを削り、ロッド表面に油膜が形成される | ロッドシール |
| 3 | 油が漏れ出し、圧力が低下する。オペレーターは流量を増やして補償する | ロッドシール、その後ポンプ |
| 4 | ピストンシールのプリロードが失われ、負荷下でアームが徐々に沈降する(「アームドロップ」) | ピストンシール、ウェアリング |
| 5 | 金属同士の接触によりボア面に傷が入り、シリンダーはもはやシール交換ではなく機械加工が必要な状態になる | ウェアリング、チューブ |
ステージ5では、40米ドルのキットが4,000米ドルのシリンダーへと化ける。ワイパーはアセンブリ中最も安価な部品だが、他の4つの部品が生き残るかどうかを決める鍵となる部品である
3. 材料選定と、ポリウレタン(PU)が不適切なケース
−20℃~+120℃の使用温度範囲におけるモバイル式油圧シリンダーでは、ピストンシール・ロッドシール・ワイパーにポリウレタンが標準的に用いられる。これは、優れた耐摩耗性・耐押し出し性を有し、NBRよりも衝撃負荷に対してもはるかに優れた耐久性を示すためである
しかし、「すべてにPUを使用する」は、特定の条件下で失敗する短絡的な選択であり、この点を指摘しないサプライヤーは、監査する価値すらない。
-
水系および水・グリコール系の作動油。ポリエステル系PUは、温かい水分を含む作動油中で加水分解を起こします。車両が水・グリコール系作動油を使用している場合、シール面には、より硬い材質ではなく、別の配合のゴム材が必要です。
-
高周波・小振幅の繰り返し動作。小さなストロークで高サイクル数を繰り返すと、リップ部に熱が発生し、油膜が不足します。より硬いPUではこの問題は解決せず、リップ形状の変更とPTFE充填材の採用が有効です。
-
極寒時の始動。マイナス20℃以下ではPUリップが硬化し、始動時にスカイブ(削れ)が発生することがあります。寒冷地向けの車両では、これは保守管理の問題ではなく、仕様上の課題です。
-
過酷な外部環境。採石場や解体現場での使用には、補強型ワイパー、あるいは二重ワイパー、そして実際によく真っ直ぐなロッドが必要です。
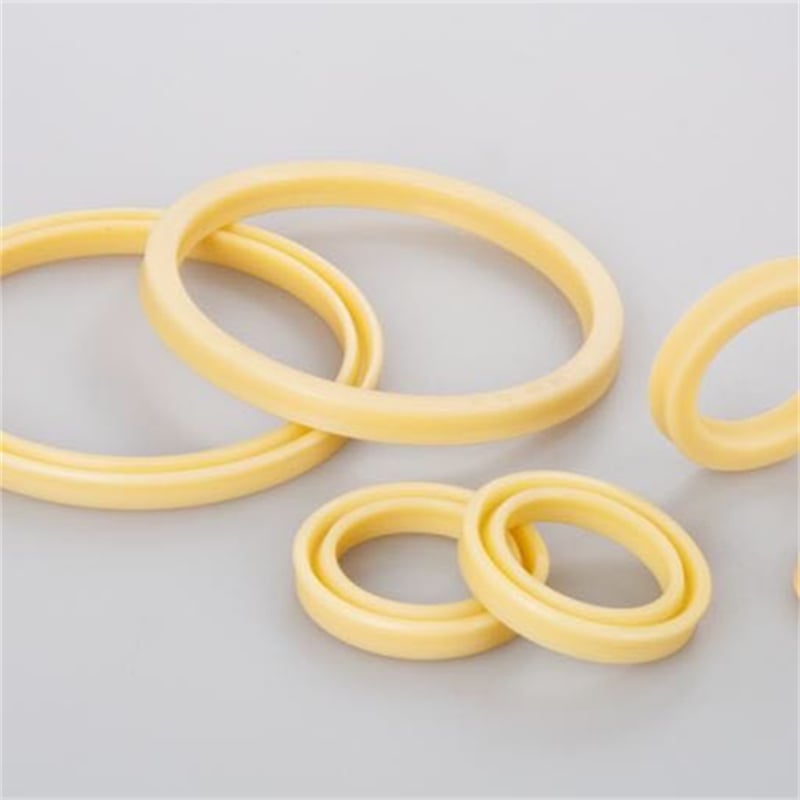
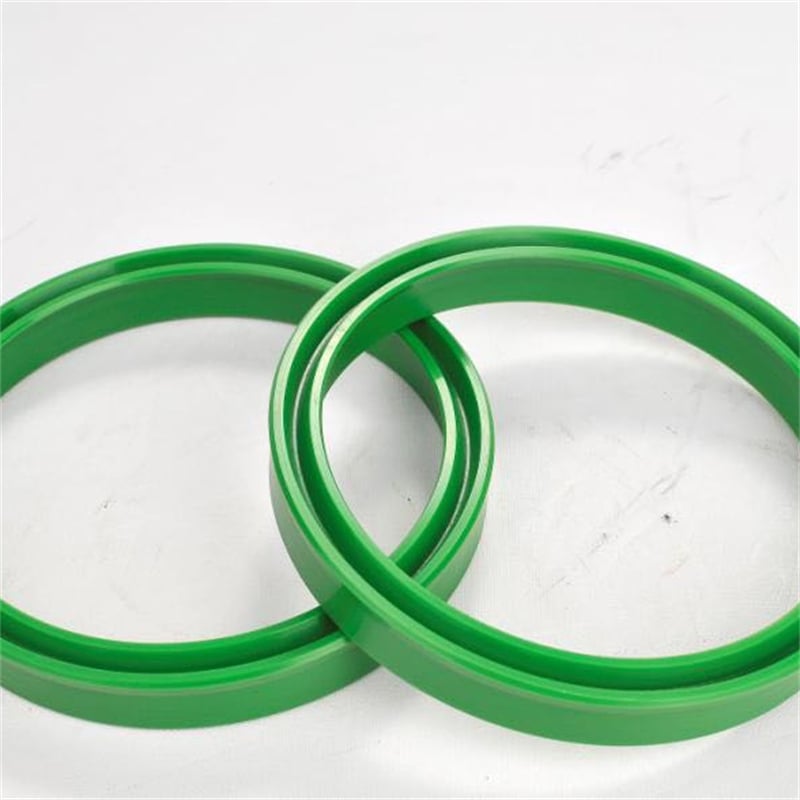
標準型ショベルローダー用シリンダーキットは、単一材質への統一ではなく、用途に応じて複数の材質を組み合わせて構成しています。
| 役職 | 材質 | 理由 |
|---|---|---|
| ピストンシール | PU(DHS/UN/UHSプロファイルシリーズ) | 圧力および衝撃荷重 |
| ロッドシール | ポリウレタン(PU)、高回転用にPTFE入りオプションあり | リップの復元性と低摩擦 |
| ワイパー/ダストスクレーパー | 摩耗レベルに応じて、ポリウレタン(PU)またはニトリルゴム(NBR)を採用 | 外部からの異物混入が主な脅威 |
| ウェアリング/ガイドリング | PTFE充填または布強化フェノール樹脂 | 金属同士の接触を防止 |
| 静止用Oリング | ニトリルゴム(NBR)、ショアA硬度70 | 標準静的シール |
| バックアップリング | ポムまたはPTFE | 圧力ピーク時の押し出し防止 |
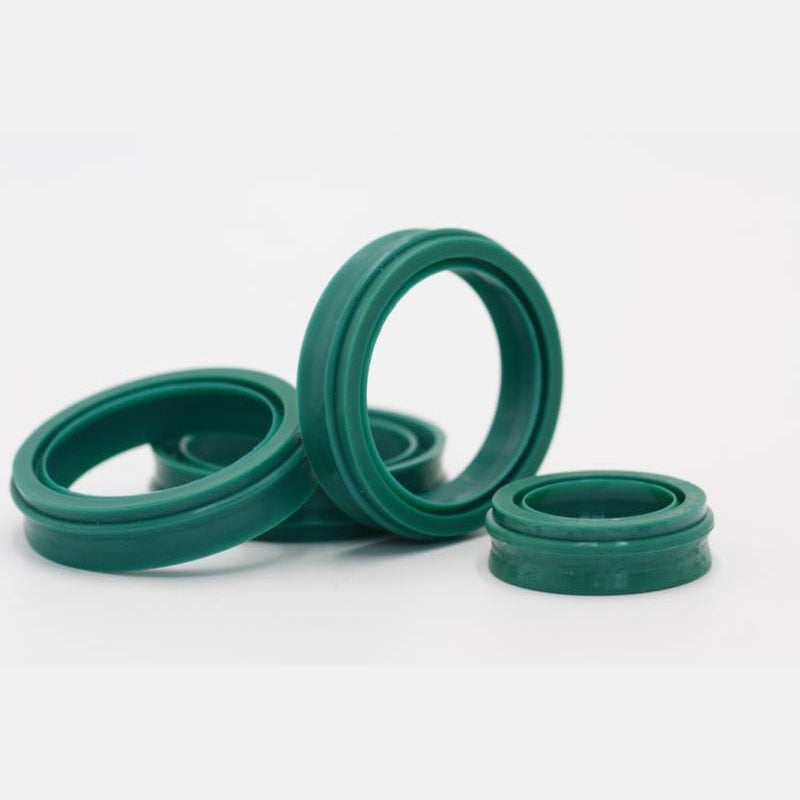
提供されるプロファイル系列には、DHS、UN、UHS、KDA、KDAS、UNPがあり、標準サイズおよびカスタムサイズでご用意しています。
4.キットの標準化が実際にもたらす変化
作業現場が抱えていた問題は、シールの欠品ではなかった。問題は、5種類の機械モデル、3種類のシリンダータイプ、2種類のアフターマーケットカタログから、40点前後の品目がそれぞれ個別に発注されていたことだった。油圧シリンダー用シールキットとは、単なる部品の袋ではなく、明確な仕様である。
私たちが実施した変更:
-
シールごとではなく、シリンダーごとに1つの部品番号を設定。各油圧シリンダー用シールキットは、機械の型式、シリンダーの設置位置(ブーム/アーム/バケット/スタビライザー)およびロッド径によって定義される。作業台では、この1つの部品番号のみを発注すればよい。
-
キットは組立順にパッケージング。部品は取り付け順に個別袋詰めされ、それぞれに設置位置のラベルが付与されている。これにより、「どのOリングをどこに取り付けるか」という手間のかかる判断作業(1回のオーバーホールにつき約20~30分を要し、組立ミスの主な原因となっていた)が不要になる。
-
サンプルに基づく逆向設計。OEM部品番号が廃番になっている場合、あるいはシリンダーが非標準サイズに再クロム処理されている場合には、不良品およびロッドを実測し、自社金型部門で新規工具を加工します。当社の工具室には既に7,000種類以上のオイルシールサイズが在庫されており、寸法照合工程を短縮できます。
-
袋への材質表示。各袋にはゴム配合と硬度が明記されているため、次回のオーバーホール時に、汎用品の棚から誤ってNBR製ロッドシールをPU製ロッドシールと無意識に交換してしまうリスクを防ぎます。
-
プロジェクト発注ではなく、継続的な補充方式。リピート用キットは15~20日以内に出荷可能であり、作業場では高稼働機械ごとに2セットを常備し、バラバラのシールを棚に大量に保管する必要はありません。
5.公差と検査
油圧シールキットはカタログ品ではなく、公差管理が求められる製品です。特に重要な検査項目は以下の通りです。
| チェック | 方法 | 注記 |
|---|---|---|
| リップ形状および同心度 | 光学投影機/プロファイル測定器による測定 | リップは機能面であり、0.1 mmの偏差でも漏れ特性が変化します。 |
| 硬度 | 各配合毎のショアA硬度/ショアD硬度 | ロット単位で記録(出荷単位ではありません)。 |
| 断面および内径/外径 | 図面に基づくキャリパーおよび投影機による測定 | ウエアリングの平面度は別途検査 |
| フラッシュおよび分型線の状態 | 目視検査(全数) | リップ部のバリは漏れ経路となる |
| 化合物の確認 | 混練時のレオメーター曲線(ロットごとに保管) | 部品を化合物ロットに紐づける |
キット内の静止用Oリングは、シリンダーがインチ単位の溝を使用する場合にAS568寸法に従う。これは、インチ単位の図面から調達する米国向け車両隊にとって重要である。
6.商業条件
-
キット定義:すべての油圧シールキットは、設置位置、断面形状、ゴム材質、硬度を明記した部品リストに基づいて製造されるため、再注文時にも仕様のブレが生じません。
-
最小注文数量(MOQ):サイズ単位で150米ドルから。単一キットでのご注文も可能です。それが当社のコンセプトです。
-
納期:同一キットの再注文は15~20営業日。夏季の高温期には最大30営業日かかる場合があります。
-
サンプル:ご注文確定後は無償でお送りします(送料当社負担)。
-
金型・加工:自社内に金型製作部門およびCNC工作機械による加工設備を完備。摩耗リングのサイズ変更や新しいワイパープロファイルの製作も、外部の金型メーカーを待つ必要はありません。
-
OEM/ODM対応:流通業者向けにプライベートラベル包装およびキット番号付与をサポートします。
次回オーバーホール前に実施すべき計算
業界平均ではなく、自社工場の実際の料金表を用いて入力してください。
| ライン | 公式 | 測定内容 |
|---|---|---|
| A | 機械の1日あたりの収益またはレンタル料 | 機械が1日停止した場合の損失額 |
| B | 再構築ごとに失われる稼働日数——分解、部品待ち、再組み立て、試験 | 1件の事象あたりの影響額 |
| C | A × B | 再構築による稼働損失コスト |
| D | キット費用+人件費 | 通常、購入を検討する際の比較対象となる数量 |
| E | 標準化前後における再構築間隔 | 再構築頻度が変化したかどうか |
意思決定は通常、D行ではなくE行に基づいて行われます。たとえば、キット費用が30%高くなっても、再構築間隔が18か月から30か月に延長される場合、最初に回避できた分解作業だけで投資回収が可能です。
8.結果
数字をでっち上げることなく明言できる構造的な変更点:
-
キットの定義を「シール単位」から「シリンダー位置ごとに1つの数量」へと変更したことで、分解後の部品待ちという工程がクリティカル・パスから除外されました。
-
組立順にパッキングすることで、作業台での位置特定という手順が不要になりました。
-
すべての袋に化合物および硬度が明記され、ポリウレタン(PU)とニトリルゴム(NBR)の混同リスクが解消されました。
-
標準化では解決できないのは、摩耗率そのものです。花崗岩の粉じん中で稼働する機械は、道路工事現場で使用される機械よりもワイパーをより速く消耗させます。ただし、違いは、ワイパーが今や納期が明確な指定部品となり、在庫ボックスの中にある何でもよい部品ではなくなった点です。
9.キット見積もりに必要な情報
-
機械のメーカー、型式、製造年、シリンダー位置
-
ロッド径およびボア径、またはOEM部品番号
-
破損したシールの写真(画角内に定規を置いて並べて撮影)
-
使用する油圧作動油の種類(鉱物油系、水-グリコール系、生分解性エステル系)
-
動作温度範囲および作動サイクル
-
年間キット数量
写真セットとロッドの測定値を送付ください。その後、お客様の機械に合致した油圧シリンダーサーリングキットと価格をお知らせいたします(カタログページではなく)。
10.よくあるご質問
油圧シリンダーサーリングキットを、どのようにして適切な掘削機用に特定すればよいですか?
機械のメーカー・型式・製造年、シリンダーの位置(ブーム・アーム・バケット・スタビライザー)、およびロッド径またはOEM部品番号。また、失敗したシールの写真に定規を一緒に撮影していただくと、寸法による照合が迅速になります。
生産終了済みの機種向けキットも取り扱っていますか?
はい。OEM部品番号が廃番になっている場合や、ロッドが再クロム処理されて標準外のサイズになっている場合でも、当社では破損した部品およびロッドから実測を行い、自社金型部門で新たに金型を製作します。
油圧シリンダーサーリングキットの納期はどのくらいですか?
既存キットの再注文の場合:15~20日。夏季の高温期には最大30日かかる場合があります。新規金型製作は初回注文のみに影響し、追加発注には反映されません。
油圧シリンダーサーリングキットをプライベートラベル対応できますか?
はい — ディストリビューター、販売店、修理チェーン向けに、バッグへの印刷、キットの番号付け、機械モデルのラベリングが可能です。
シリンダーサイズキットには何が含まれていますか?
ピストンシール、ロッドシール、ワイパー、ウェアリング、静的Oリング、および圧力等級に応じて必要なバックアップリングが含まれます。油圧シリンダー用シールキットの内容は、シリンダーごとに定義されています。なぜなら、同じ内径を持つ2台の機械でも、ロッドシールの形状が異なる場合があるためです。
お問い合わせ先:[email protected] WhatsApp:+86 150 8880 0076